Foram 27 anos em uma fábrica e mais 6 em outra, ambas de PRFV. Projetamos com o olhar de quem laminou, montou e entregou tanques agitadores, de fundo plano, horizontais, de fundo cônico e com tampos elípticos.
MaterialPRFV
Experiência33 anos
ProcessosManual · enrolamento
NormasRTP-1 · BS 4994
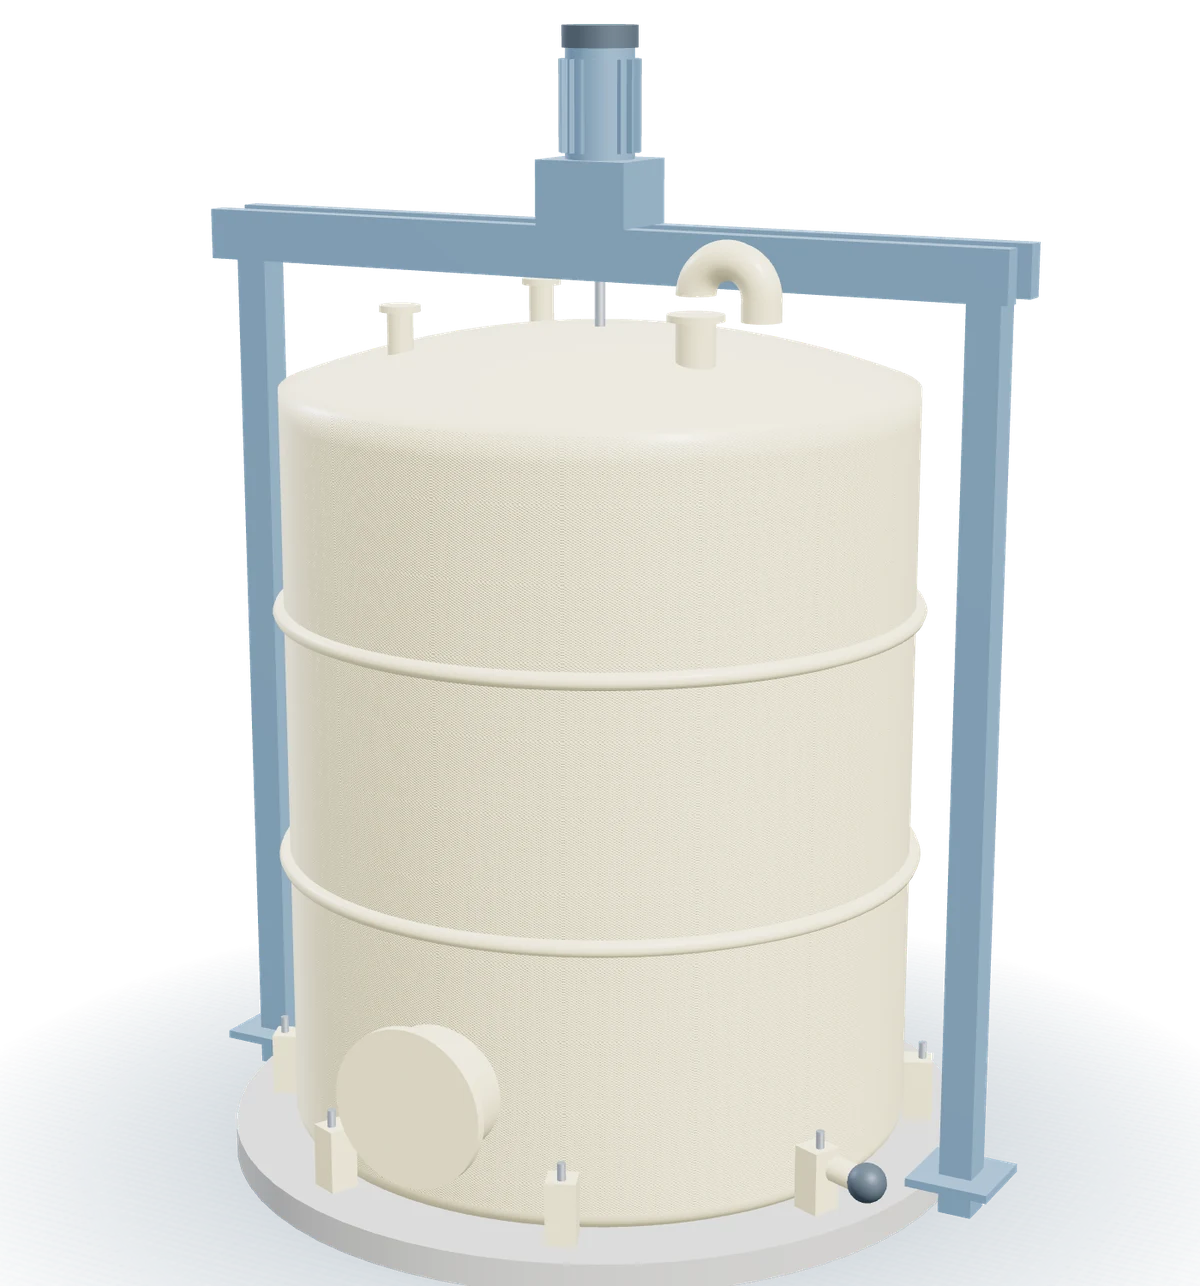
Arraste para girar. Modelos ilustrativos: o agitador fica numa ponte metálica independente, as nervuras enrijecem o costado e as ancoragens prendem o tanque à base.
Por que PRFV
O material certo para o que o inox não aguenta
O PRFV, plástico reforçado com fibra de vidro, une uma resina termofixa a camadas de fibra de vidro. O resultado é um material leve, que não enferruja e resiste a produtos que atacam os metais: ácido clorídrico, hipoclorito, cloretos, efluentes industriais e muitos outros.
Em troca, ele é bem menos rígido que o aço, perde resistência com a temperatura e com o tempo sob carga, e não escoa antes de romper. Por isso o projeto em PRFV segue regras próprias: a espessura é definida pela deformação admissível do laminado, os fatores de segurança são altos e cada detalhe de fabricação entra no cálculo.
Peso4 a 5×
mais leve que o aço, comparando a densidade dos materiais.
Isolamento≈ 60×
menos condutor de calor que o aço inox.
Tipos de tanque
Cada formato tem o seu ponto crítico
FUNDO PLANO E AGITADORES
Armazenagem e processo
Apoiados em base de concreto e ancorados contra vento e tombamento quando vazios. O ponto crítico é a junção fundo-costado. Nos tanques agitadores, o conjunto motor-redutor vai, sempre que possível, numa ponte metálica independente, e as frequências naturais são verificadas.
FUNDO CÔNICO
Drenagem total e decantação
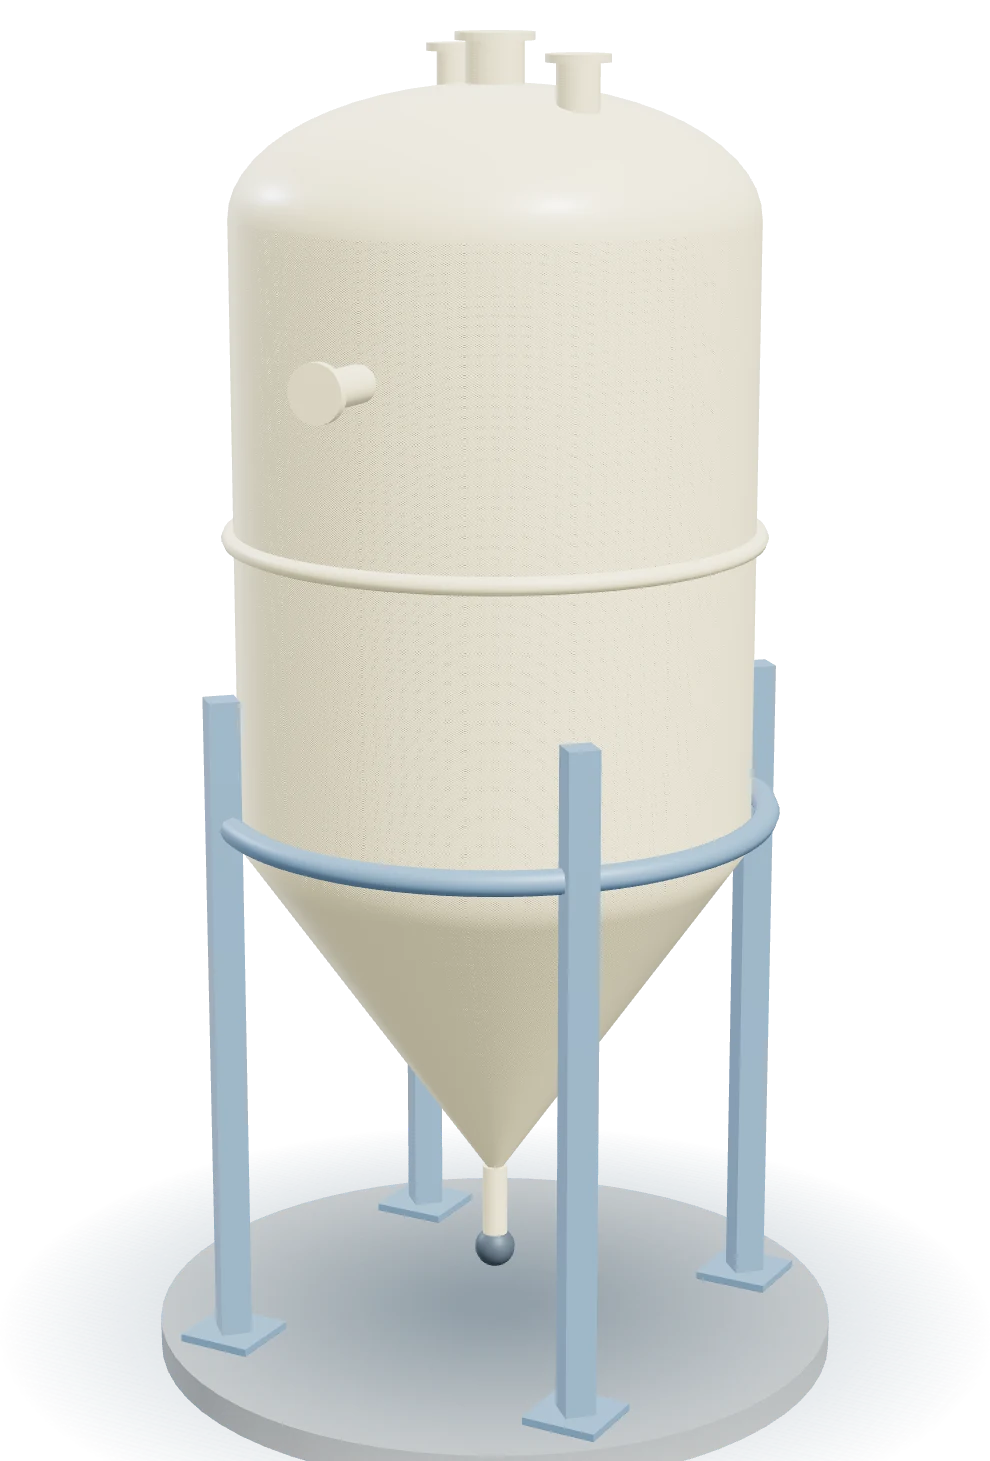
O cone esvazia o tanque por completo e concentra sólidos na saída. A junção cone-costado concentra tensões e define o reforço. O apoio é feito por anel e pernas ou por saia.
HORIZONTAIS
Selas, transporte e içamento
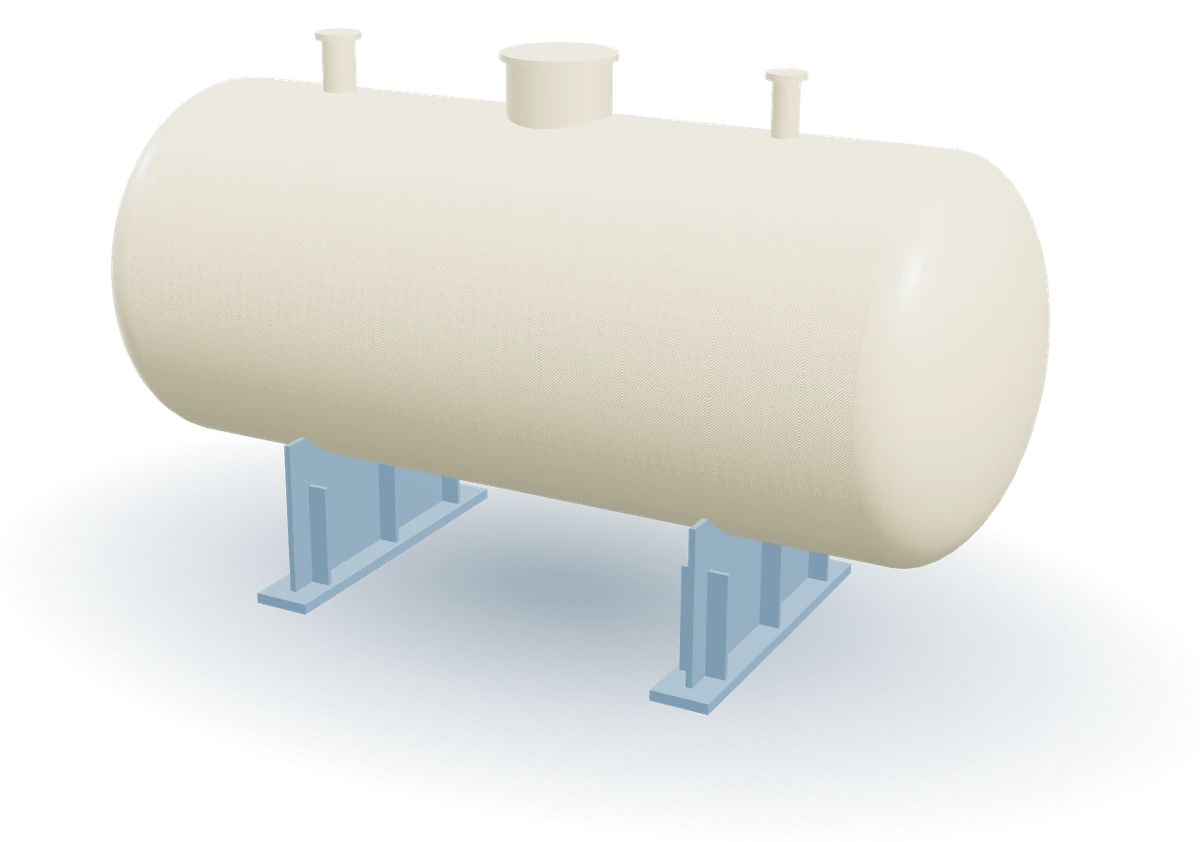
O peso chega ao chão por duas selas. O costado acima da sela precisa de ângulo de contato amplo e chapa de desgaste. As cargas de transporte e içamento também entram no cálculo.
TAMPOS ELÍPTICOS E TORISFÉRICOS
Pressão leve e vácuo
Os tampos fecham tanques que trabalham com pequena pressão ou vácuo. O rebordo e a ligação com o costado recebem laminação de reforço, e os bocais do tampo são reforçados conforme a norma.
Simulação calculada para este site
A junção fundo-costado precisa de apoio
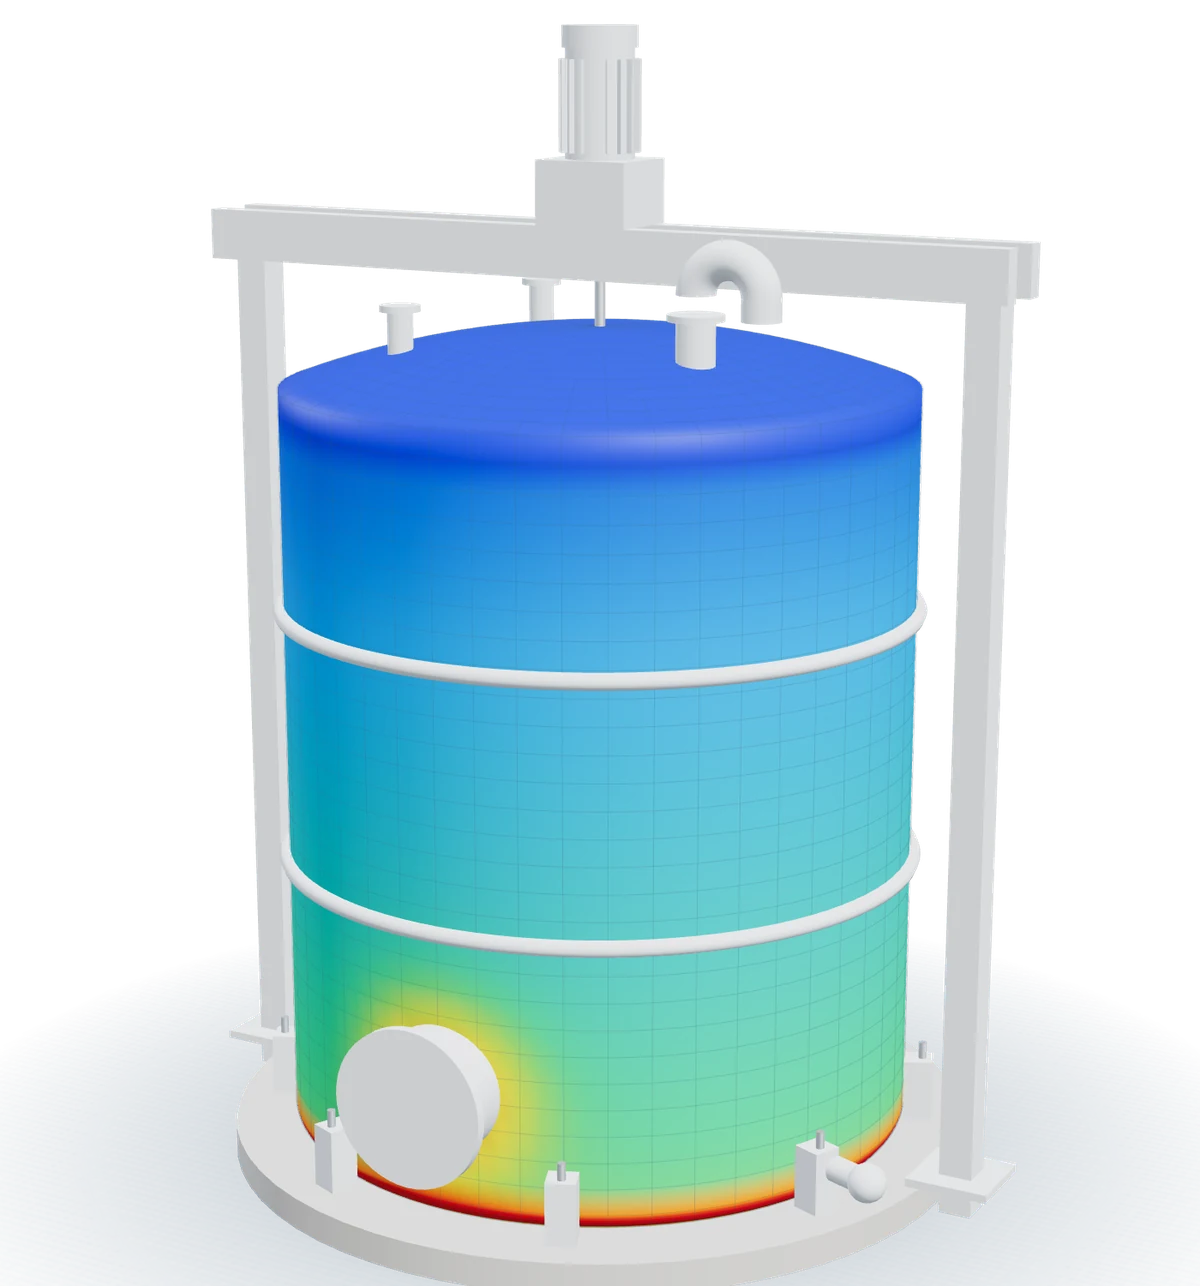
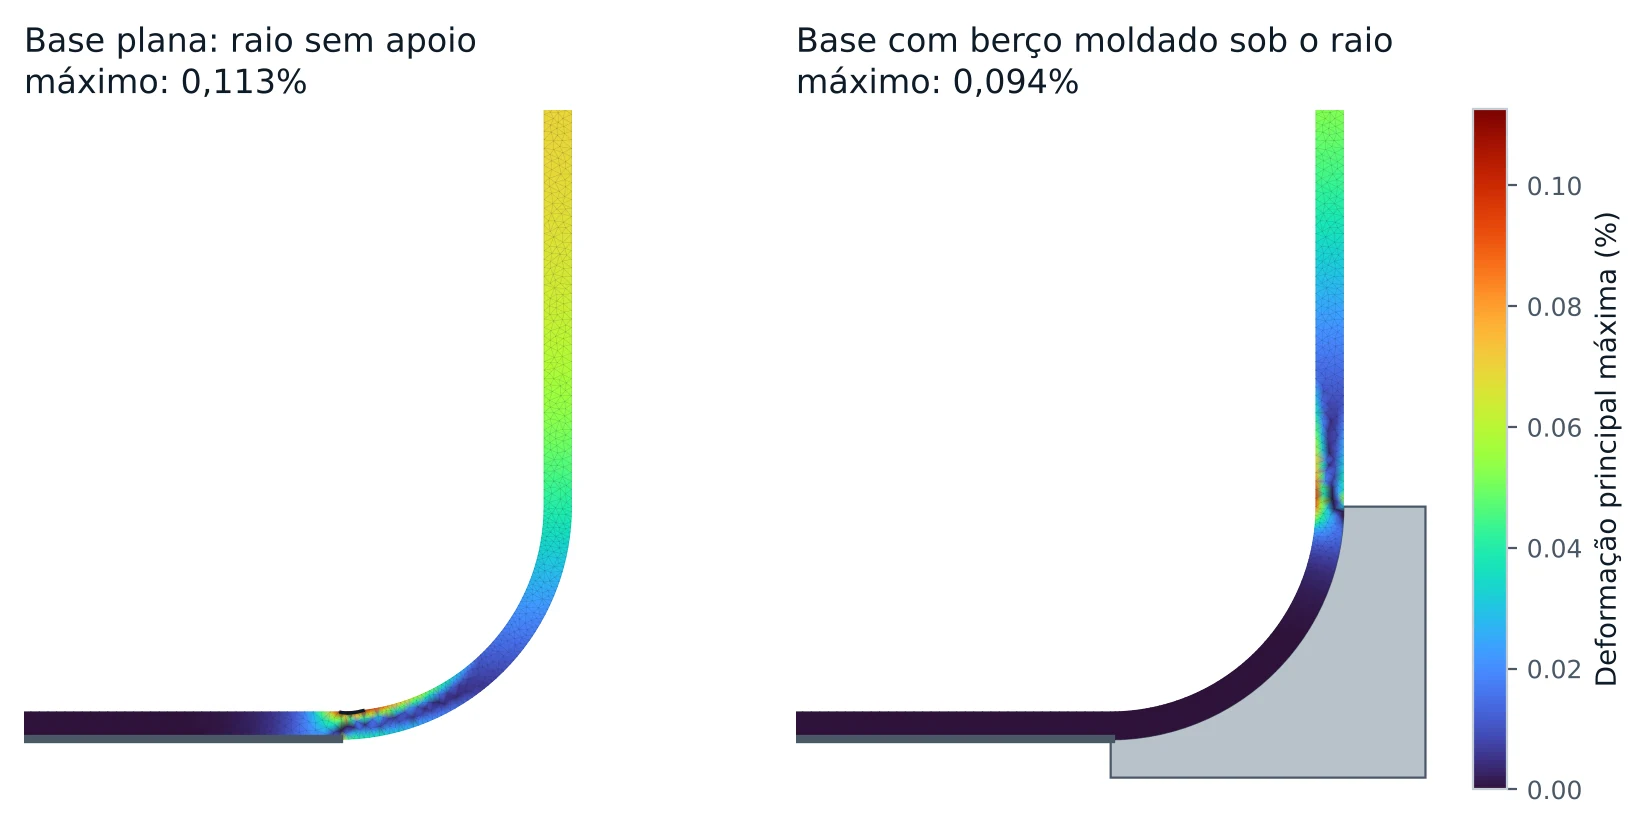
Tanque de PRFV com 3,0 m de diâmetro, produto com densidade de 1.200 kg/m³ e 3,6 m de altura de líquido, laminado de 10 mm e raio de concordância de 75 mm. Modelo axissimétrico por elementos finitos, com laminado equivalente de módulo 9 GPa.
Mesmo tanque, duas bases. Na base plana, o raio fica sem apoio e dobra: a deformação chega a 0,113% na face interna, onde o fundo começa a curvar. Com um berço moldado sob o raio, o pico cai para 0,094%. No costado, longe da junção, a deformação de membrana é de 0,071%.
Por que deformação
Em PRFV, o limite usual de projeto é a deformação do laminado, em torno de 0,1%, para que a barreira química não trinque. Por isso o mapa mostra deformação, não tensão.
O que fazer
Apoiar o raio com berço ou enchimento moldado na base, reforçar a laminação da junção ou aumentar a espessura local. A escolha sai do cálculo.
Na fábrica
Trincas nessa região costumam aparecer primeiro na face interna, onde não se vê de fora. É um dos pontos que indicamos para inspeção periódica.
O laminado
Camadas com funções diferentes
A parede de um tanque de PRFV para produto químico é montada em camadas. As internas protegem contra a corrosão; as externas carregam o esforço. Na prática usual das normas, a barreira química não entra no cálculo estrutural: ela existe para proteger.
A espessura estrutural varia ao longo da altura, porque a pressão do produto cresce em direção ao fundo. O desenho de fabricação traz a sequência de camadas de cada faixa.
Fundos, tampos, peças especiais, bocais e reforços
Laminação a pistola
25 a 35%
Peças grandes com geometria simples
Enrolamento filamentar
55 a 75%
Costados cilíndricos, com fibra orientada no sentido circunferencial
Faixas típicas. Quanto mais vidro e mais orientado, mais rígido e resistente o laminado.
Resinas mais usadas
Resina
Características
Temperatura
Poliéster ortoftálica
Uso geral, água e baixa exigência química
até ~60 °C
Poliéster isoftálica
Melhor resistência química e à água
até ~70 °C
Éster-vinílica
Ácidos, álcalis e oxidantes; mais tenaz
até ~100 °C
Éster-vinílica novolac
Solventes e temperaturas mais altas
até ~120 °C
Epóxi
Alta resistência mecânica; tubos e peças
varia
Ordem de grandeza. A temperatura máxima depende do produto: confirme sempre na tabela de resistência química do fabricante da resina.
PRFV ou aço inox
Comparação para escolher o material
Critério
PRFV
Aço inox AISI 304
Densidade
1,5 a 2,0 g/cm³
7,93 g/cm³
Módulo de elasticidade
7 a 25 GPa, conforme laminado e direção
193 GPa
Resistência à tração
80 a 400 MPa, conforme processo
≥ 515 MPa
Comportamento
Rompe sem escoar; sofre fluência sob carga contínua
Escoa antes de romper
Condutividade térmica
≈ 0,25 W/m·K
16,2 W/m·K
Temperatura de trabalho
Limitada pela resina
Muito acima da faixa de processo usual
Ácido clorídrico, hipoclorito, cloretos
Indicado com a resina certa
Sofre corrosão
Solventes fortes
Depende da resina
Em geral indicado
Vácuo
Exige nervuras e cálculo
Mais fácil de atender
Uso sanitário (laticínios)
Menos comum
Padrão do setor
Reparo em campo
Laminação local
Solda
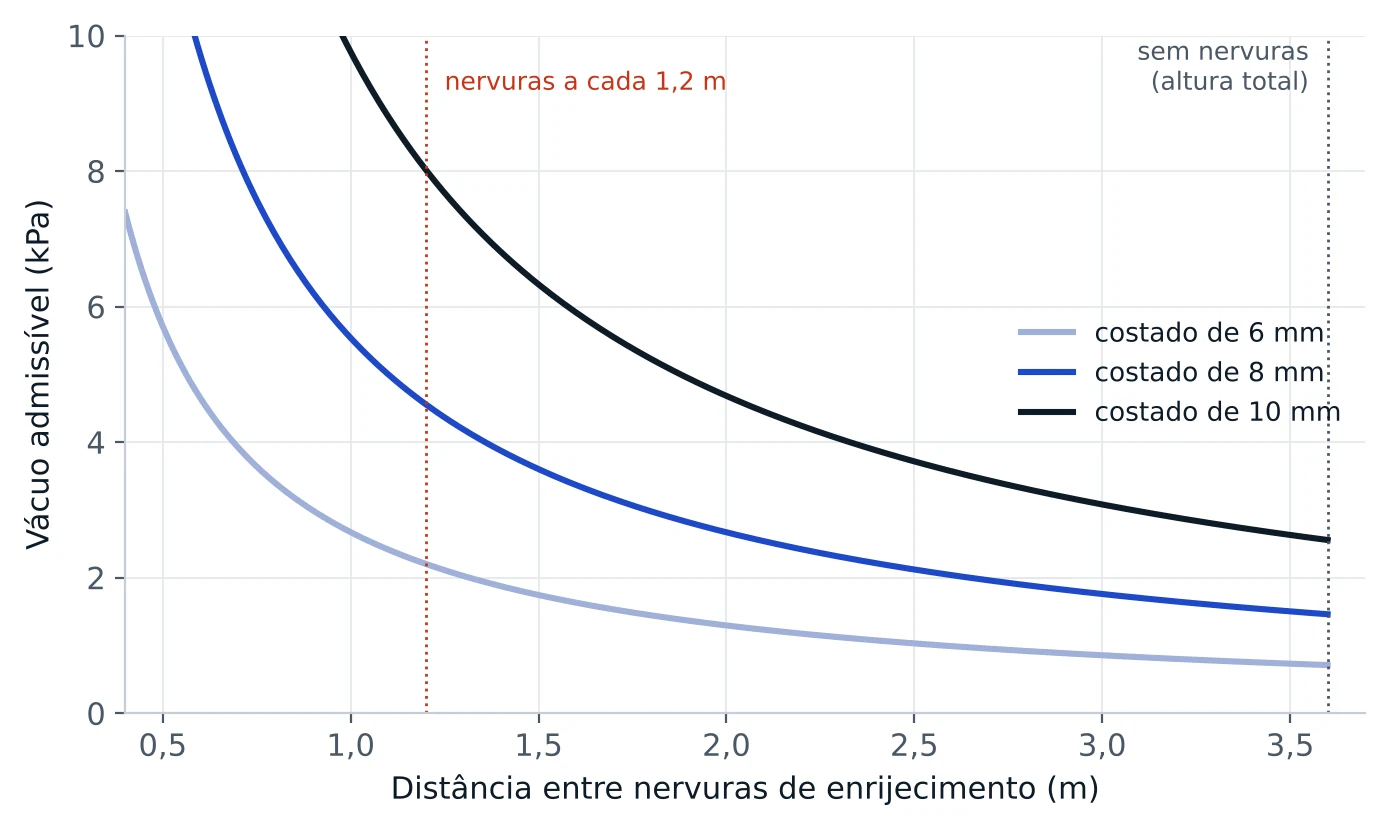
Costado de 3,0 m de diâmetro, módulo de 9 GPa, fórmula de Windenburg e Trilling para cilindros sob pressão externa, fator 5.
Vácuo
O risco que mais amassa tanque de PRFV
Um respiro entupido durante o esvaziamento basta para criar vácuo. Como o PRFV é cerca de 20 vezes menos rígido que o aço, o costado perde a estabilidade com pouca diferença de pressão.
No exemplo, um costado de 8 mm sem nervuras admite só 1,5 kPa de vácuo, cerca de 15 cm de coluna d'água. Com nervuras a cada 1,2 m, o mesmo costado passa para 4,6 kPa. Dimensionar respiros e nervuras faz parte do projeto.
Bocais, luvas e os reforços laminados ao redor deles
Laminações de união entre peças fabricadas separadamente
Olhais de içamento e cargas de transporte
Apoio do agitador, chicanas e vibração
Selas, ancoragens, vento e vácuo
Temperatura de trabalho, fluência e exposição ao sol
Controle de qualidade
Como se confere um tanque de PRFV
Dureza Barcol para confirmar a cura da resina
Teste de acetona na superfície para verificar cura superficial
Inspeção visual de bolhas, pontos secos, trincas e delaminação
Medição de espessura em pontos definidos no desenho
Teor de vidro por ensaio de queima em corpo de prova
Teste hidrostático antes da entrega
Normas de referência usuais
ASME RTP-1, ASTM D3299 (enrolamento filamentar), ASTM D4097 e ASTM C582 (laminação de contato), BS 4994 e EN 13121. A norma de cada projeto é definida com o cliente.
Resina, cura, teor de vidro e sequência de laminação são executados e controlados pelo fabricante, que emite a ART do equipamento. Escopo e responsabilidade.
Tem um tanque de PRFV para projetar?
Envie produto, temperatura, volume e o tipo de tanque. Respondemos com o escopo do desenho e do cálculo.